+86-18367343973

Ano Talaga ang Ginagawa ng WPC Production Line
Ang dalawang panel sa dingding na may katulad na mga wood-grain print ay maaaring kumilos nang ganap na naiiba sa isang lugar ng trabaho. Ang isa ay nananatiling patag, malinis na gupitin, at humahawak ng mga turnilyo; ang iba pang mga warps pagkatapos i-install at gumuho sa mga gilid. Ang pagkakaiba ay halos palaging nagpapasyahan sa linya ng produksyon, bago ang produkto ay umabot sa isang bodega.
Ginagawa ang wood plastic composite (WPC) sa pamamagitan ng pagsasama-sama ng wood fiber o harina sa isang thermoplastic resin at pagtulak sa halo na iyon sa pamamagitan ng isang kinokontrol na proseso ng pag-init, paghubog, at paglamig. Ang resulta ay hindi tabla at hindi puro plastik; ito ay isang engineered composite na ang huling pagganap ay nakasalalay sa kung gaano katumpak ang bawat hakbang sa produksyon ay naisakatuparan. Ang pag-unawa sa kung paano ginagamit ang mga materyales ng WPC ay nakakatulong sa mga mamimili na ihambing ang mga supplier, tukuyin ang mga produkto nang may kumpiyansa, at maiwasan ang mga karaniwang depekto gaya ng mga panloob na void, warpage, at hindi pare-parehong kulay na bumabalik sa mga shortcut sa paghahalo, kundisyon sa mga partikular, at paglamig.
Ang WPC ay naging pangunahing materyales sa gusali dahil maaari itong gumamit ng mga recycled na basurang kahoy at plastik habang naghahatid ng mga board na mukhang troso ngunit mas lumalaban sa gawain. Ang mas malawak na mga dahilan kung bakit pinipili ng mga builder ang WPC board kaysa sa mga tradisyunal na materyales ay sakop sa aming hiwalay na pangkalahatang ideya ng materyal na klase na ito.
Mga Hilaw na Materyales at ang Kanilang mga Papel
Ang pagbabalangkas ng WPC ay nagsimula sa dalawang pangunahing sangkap — kahoy at plastik — kasama ang isang mas maliit na grupo ng mga additives na kumokontrol sa kulay, katatagan, at kung gaano kadaling dumaloy ang timpla sa isang extruder.
- Wood fiber o kahoy na harina. Ang sawdust, bamboo fiber, rice husks, at iba pang cellulosic material ay karaniwang pinagkukunan. Ang hibla ay pinatuyo sa isang natitirang nilalaman ng punto sa ibaba 1 hanggang 2 porsyento, dahil ang natitirang tubig ay nagiging singaw sa loob ng mainit na extruder at lumilikha ng mga bula at mahina na mga sa board.
- Thermoplastic dagta. Ang recycled polyethylene (PE), polypropylene (PP), at polyvinyl chloride (PVC) ay ang pinakakaraniwang matrice. Inaayos ng uri ng resin ang temperatura ng pagpoproseso at tinutukoy ang higpit, pagganap ng sunog, at kung saan maaaring gamitin ang tapos na board.
- Mga ahente ng pagsasama. Ang mga molecule na ito ay may polymer-compatible na dulo at wood-compatible na dulo. Sila ay chemically tulay ang hydrophilic wood fiber at hydrophobic plastic, na pumipigil sa paghihiwalay kasama ang interface. Ang isang WPC formulation na walang sapat na coupling agent ay kumikilos tulad ng unreinforced filler sa halip na isang structural composite.
- Mga additives. Ang mga UV stabilizer, pigment, internal lubricant, at fungicide ay idinagdag sa maliliit na porsyento. Kasama ang mga foaming agent kapag gumagawa ng magaan na cellular WPC panel.
| Thermoplastic dagta | Karaniwang temperatura ng oras | Mga pangunahing katangian | Mga karaniwang application ng WPC |
|---|---|---|---|
| PE (polyethylene) | 160–200 °C | Matigas, nababaluktot, mahusay na moisture resistance, mas mababang higpit | Outdoor decking, fencing, outdoor boards |
| PP (polypropylene) | 180–220 °C | Mas mataas na higpit, mas mahusay na pagpapalihis ng init, mas maraming epekto sa malamig | Mga riles sa labas, mga profile na nagdadala ng pagkarga |
| PVC (polyvinyl chloride) | 170–195 °C | Makinis na ibabaw, likas na retardance ng apoy, malakas na pagbabago ng kulay | Panloob na mga panel ng dingding, mga pandekorasyon na profile, mga fluted na panel |
Compounding — Kung Saan Nagsisimula ang Karamihan sa mga Nakatagong Depekto
Kapag ang mga hilaw na materyales ay napili, ang mahalaga ay dapat na i-convert ang mga ito sa isang pare-pareho, extrudable compound. Ito ang yugto kung saan ipinanganak ang marami sa pinakakaraniwang mga depekto sa WPC.
Pagpapatuyo at proporsyon
Ang hibla ng kahoy ay hygroscopic, kaya dumarating ito sa pabrika na nagdadala ng resulta. Karamihan sa mga planta ng produksyon ay pinatuyo ito sa isang flash dryer o rotary drum dryer at pagkatapos ay nag-dose ng eksaktong sukat ng fiber, resin, coupling agent, at additives ayon sa timbang. Ang karaniwang nilalaman ng kahoy sa isang WPC formulation ay umaabot mula sa humigit-kumulang 50 hanggang 65 porsyento, na may mga panloob na panel ng dingding na madalas sa mas mataas na bahagi para sa natural na matte na hitsura, at mga panlabas na decking formulation na nakatutok upang balansehin ang lakas, higpit, at gastos.
Mataas na bilis ng paghahalo at pag-pelletize
Ang dry blend ay sinisingil sa isang high-speed mixer, kung saan ang frictional heat ay pantay na namamahagi ng mga additives. Sa maraming halaman, ang halo ay pagkatapos ay matunaw-compound sa isang twin-screw extruder at gupitin sa mga pellets; sa iba, ang tuyong timpla ay dumadaloy sa linya ng profile-extrusion. Ang pagmamanman ng pagganap ay nagpapatuloy sa buong yugtong ito dahil kahit isang basang batch ay maaaring makagawa ng isang buong run ng mga blister-prone, low-density boards.
Extrusion — Kung Saan Nagkakaroon ng Hugis ang Board
Ang mga solidong WPC board, hollow decking, fluted panel, at grille profile ay hinuhubog lahat ng hot-melt extrusion.
- Ang tambalan ay inilalagay sa isang single-screw o twin-screw extruder na ang mga barrel heating zone ay unti-unting natutunaw ang timpla.
- Ang karaniwang temperatura ng pagkatunaw ay nasa hanay na 160–200 °C, depende sa sistema ng resin. Ang paglampas sa bintana ay maaaring masunog ang mga particle ng kahoy at maglabas ng gas; ang pagtakbo ng masyadong mababa ay gumagawa ng isang magaspang na ibabaw at mahinang inter-particle bonding.
- Ang molten composite ay itinutulak sa isang heated die na ang pambungad ay tumutukoy sa buong cross-section ng profile: solid board, hollow cellular core, flute geometry, o tongue-and-groove na mga gilid.
- Kaagad pagkatapos ng die, ang profile ay pumapasok sa isang vacuum calibration unit at water-cooling troughs na nakakandado sa mga panlabas na sukat.
Solid versus foamed WPC
Para sa mga mamimili, ipinapaliwanag ng yugto ng extrusion ang pagkakaiba sa pagitan ng solid at foamed WPC. Ang mga foamed board ay ginawa gamit ang isang kemikal na pamumulaklak na ahente na lumilikha ng isang pare-parehong cellular core; ang mga ito ay mas magaan, mas madaling i-cut, at mas insulating, kaya naman maraming mga panloob na WPC wall panel ang gumagamit ng foamed core. Solid WPC, sa kabilang banda, ay mas siksik at nagdadala ng mas mataas na lakas ng paghawak ng tornilyo, na nababagay sa decking at mga gamit sa istruktura. Ang solid wood-plastic boards mula sa pinagsamang mga linya ng produksyon ay isang tipikal na halimbawa ng mas mabigat na kategoryang ito.
Co-Extrusion — Pagdaragdag ng Protective Cap Layer
Ang isang kumbensyonal na ibabaw ng WPC, lalo na ang isa na may mataas na nilalaman ng kahoy, ay kumukupas at makaakit ng dumi sa exterior exposure. Malulutas ito ng co-extrusion sa pamamagitan ng pagpapakain ng pangalawang layer ng polymer na walang kahoy sa pamamagitan ng parehong die. Ang layer ng takip ay karaniwang naglalaman ng mga puro UV absorbers, colorants, at impact modifier, at ito ay nagsasama sa substrate habang ang parehong mga layer ay natunaw pa rin.
Ang mga co-extruded board ay nagbibigay ng tatlong masusukat na araw: mas mahabang pagpapanatili ng kulay sa ilalim, mas makinis na ibabaw na mas madaling linisin, at mas mahusay na panlaban sa pag-crack sa ibabaw pagkatapos ng weathering. Ito ang dahilan kung bakit naging default na proseso ang co-extrusion para sa mga panlabas na composite panel na dapat magkaroon ng pare-parehong hitsura sa loob ng maraming taon. Ipinapaliwanag namin kung paano lumilikha ang teknolohiya ng co-extrusion na may mataas na pagganap at panlabas na mga panel ng WPC nang mas detalyado sa isang hiwalay na artikulo.
Ginagamit ng mga WPC na co-extrusion panel na ibinebenta para sa panlabas na cladding at decking ang eksaktong istrukturang ito, na may proteksiyon na pinagsama sa ibabaw ng wood-plastic na substrate.
Pagpapalamig, Pagsusukat, at Pagkondisyon
Pagkatapos ng pagpilit, ang board ay mainit at malambot pa rin. Ang tumpak na paghawak sa ibaba ng agos ay nagpapasya kung ito ay magtatapos sa patag o yumuko.
Itinatakda ng unit ng pagkakalibrate ang cross-section ng profile habang ang materyal ay sapat pa rin ang init para ma-deform. Mga labangan na nagpapalamig ng tubig pagkatapos ay unti-unting alisin ang init; kung ang board ay lumalamig nang walang simetriko, ang mga panloob na stress ay nakakandado at lalabas sa ibang pagkakataon bilang pagyuko, pag-twist, o pag-cup.
Pagtanda at pagputol
Ang linya ng produksyon ay pumuputol ng mga haba gamit ang flying saw o nagawa pamutol, pagkatapos ay nagsasalansan ng mga board para sa conditioning. Karamihan sa mga planta ay nagtataglay ng WPC nang hindi bababa sa 24 hanggang 48 na oras bago mag-impake upang ang mga panloob na stress ay makapagpahinga at ang mga sukat ng board ay magiging matatag. Ang mga board na nakaimpake kaagad pagkatapos ng paglamig ay may kilalang panganib sa pagkabigo: ang mga ito ay nakarating sa lugar ng trabaho na kitang-kitang naka-warped kahit na nalampasan sila ng factory QC.
Surface Finishing — Ginagawang Wood Look ang Plain Board
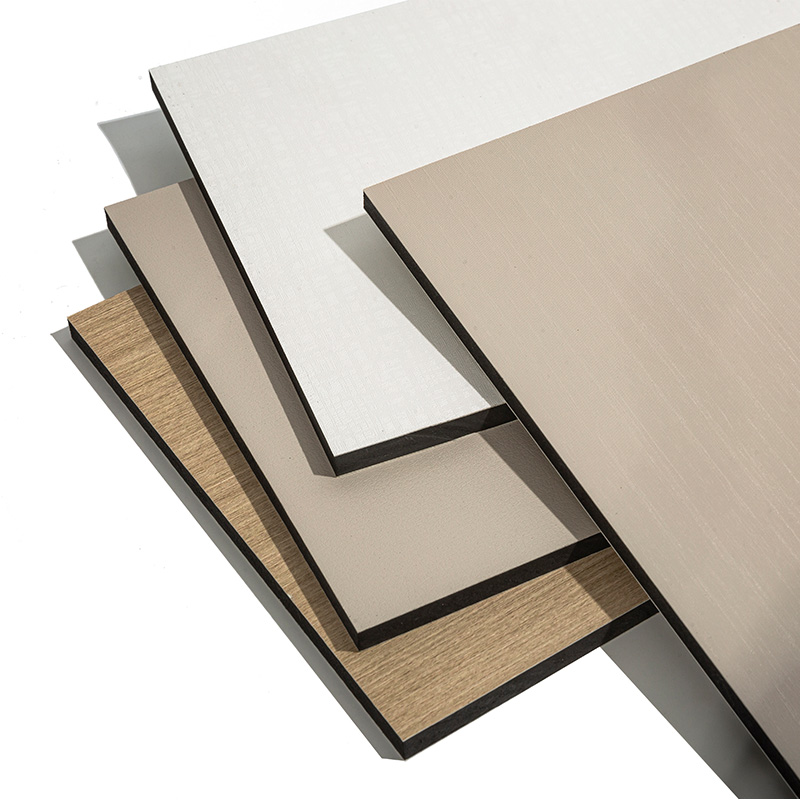
Ang bagong naka-calibrate na WPC ay umaalis sa linya bilang isang uniporme, kadalasang light-brown na tabla. Ang hitsura ng wood-grain ay nilikha sa pamamagitan ng pagtatapos ng mga hakbang.
- Inilapat ng calendered film lamination ang isang naka-print na pandekorasyon na layer sa parehong linya, na karaniwan para sa panloob na WPC at PVC na mga panel ng dingding.
- Ang mga embossing roll ay pumipindot ng tactile grain sa ibabaw, na tumugma sa naka-print na pattern.
- Ang pagsisipilyo o light sanding ay naglalantad ng banayad na texture sa solid WPC boards.
- Sinasara ng Edge sealing o waxing ang mga nakalantad na hibla ng kahoy sa mga dulong hiwa.
Ang kalidad ng pagtatapos ay nakasalalay sa tumpak na pag-igting at kontrol ng temperatura. Kung ang naka-print na pelikula ay umusad nang hindi pantay, ng butil ay mawawalan ng pagpaparehistro sa emboss at ang board ay mukhang malalaman. Ang mga panloob na panel ng WPC sa dingding ay isang kinatawan na halimbawa ng mga huling natapos sa pelikula, foamed-core na ginawa para sa mabilis na pagsasaayos ng interior.
Mga Pagsusuri sa Kalidad na Hulaan ang Pagganap ng Field
Bihirang i-publish ng mga tagagawa ang kanilang data ng proseso, ngunit maaaring magtanong ang mga mamimili ng tamang tanong tungkol sa kontrol sa produksyon. Ang mga pagsusuri sa ibaba ay darating sa pangmatagalang gawi.
| Pagsusuri ng produksyon | Bakit ito mahalaga | Ano ang mangyayari kung ito ay nilalaktawan |
|---|---|---|
| Compound moisture content | Pinipigilan ang mga voids at mahinang zone | Mga panloob na bula, malutong na mga gilid, mga paltos sa ibabaw |
| Densidad o timbang bawat metro | Kinukumpirma ang istraktura ng foam at katumpakan ng dosis | Hindi regular na lakas, mga panel na nasisira sa panahon ng pag-install |
| Mga sukat ng cross-section | Kinukumpirma ang katumpakan ng die at kontrol sa pagkakalibrate | Maluwag na joints, hindi pantay na plauta, mga profile na hindi nakahanay |
| Warpage pagkatapos ng 24–48 h pagtanda | Kinukumpirma ang katatagan ng paglamig at pag-conditioning | Ang mga board ay yumuko pagkatapos ng pag-install, mga puwang sa pagitan ng mga panel |
| Kapal ng layer ng takip (co-extrusion) | Ginagarantiyahan ang proteksyon ng UV at weathering | Maagang pagkupas, ibabaw ng chalking, pag-crack |
| Formaldehyde at VOC emission | Bine-verify ang mga claim na mababa ang emisyon | Mga problema sa kalidad ng hangin sa loob sa mga selyadong espasyo |
Ano ang Kahulugan ng Proseso ng Produksyon para sa Pagpili ng Produkto
Kapag ikinonekta mo ang mga hakbang sa proseso ng mga produkto, magiging diretso ang detalye.
- Ang mga panel ng panloob na dingding ay karaniwang PVC-matrix, foamed WPC na may naka-print na film finish: magaan, mababa ang emisyon, at mabilis na mai-install.
- Ang panlabas na decking at cladding ay gumagamit ng mga PE o PP na matrice, kadalasang co-extruded, na may UV-stable na mga layer ng cap.
- Ang mga fluted panel at grilles ay mga extruded na profile kung saan tinutukoy ang precision ng calibrator at consistency ng mga flute wall.
- Ang mga formwork at heavy-duty na board ay siksik, solid na WPC na ininhinyero para sa mataas na pagtaas ng turnilyo at muling paggamit.
Kapag sinusuri ang isang supplier, magtanong ng apat na tanong na may kaugnayan sa proseso: aling resin matrix ang ginagamit, foamed ba ang board o solid, co-extruded ba ito, at paano inilalapat ang wood-grain finish? Ang mga matapat na sagot sa mga tanong na iyon ay hinuhulaan ang pag-uugali ng produkto nang mas mahusay kaysa sa isang larawan ng brochure.
Ang isang manufacturer na may pinagsama-samang daloy ng produksyon — mula sa compounding hanggang sa pagtatapos — ay mas mahusay ding nakaposisyon upang mapanatili ang pare-pareho ang mga batch sa kulay, laki, at density. Iyon ang antas ng kontrol na kinakailangan para sa mga produkto na inorder sa dami at inihambing na panel sa pamamagitan ng panel sa site. Ang aming sunud-sunod na gabay sa pag-install ng panel ng WPC ay isang kapaki-pakinabang na sanggunian kapag sinusuri mo kung anong substrate tolerance ang talagang kinakailangan ng produkto sa panahon ng pag-install.